Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-09-19 Herkunft:Powered


Im Gegensatz zu Metallen stellen Kunststoffe ein einzigartiges technisches Rätsel dar. Sie schrumpfen, sie verformen sich und sie reagieren stark auf alltägliche Umweltschwankungen. Temperaturschwankungen und Umgebungsfeuchtigkeit verändern leicht ihre endgültigen Abmessungen. Die Verwaltung dieser Variablen ist nicht nur eine technische Anforderung. Ein unsachgemäßes Toleranzmanagement hat schwerwiegende Folgen für Ihren Geschäftsbetrieb. Sie sind mit kostspieligen Nacharbeiten an der Form, hohen Ausschussraten und frustrierenden Montagefehlern konfrontiert. Darüber hinaus beeinträchtigt eine beeinträchtigte Endleistung die Produktzuverlässigkeit, wenn Teile nicht perfekt passen.
Wie lösen wir diese dimensionale Herausforderung? Ingenieurteams müssen mehrere kritische Faktoren sorgfältig abwägen. Sie können Materialwissenschaft, präzise Werkzeuge und intelligente Fertigungsfähigkeiten in Einklang bringen. Diese Synergie trägt dazu bei, eine konsistente Dimensionsstabilität über alle Produktionsläufe hinweg zu erreichen. Noch wichtiger ist, dass Sie diese Präzision erreichen können, ohne die Zeichnungsanforderungen zu sehr zu spezifizieren. Durch die Lockerung unnötiger Einschränkungen wird vermieden, dass die Stückkosten in die Höhe getrieben werden. In diesem Leitfaden erfahren Sie genau, wie Sie von der ersten Entwurfsphase bis zur Endproduktion enge Toleranzen einhalten können.
Die Anwendung standardmäßiger Metalltoleranzen auf Kunststoffe garantiert Kostenüberschreitungen; Toleranzen müssen spezifische Polymerschrumpfraten und Umweltverhalten berücksichtigen.
Die Materialauswahl ist die Grundlage: Amorphe Kunststoffe (wie ABS) weisen von Natur aus engere Toleranzen auf als teilkristalline Kunststoffe (wie PP).
Fortschrittliche Prozesskontrollen wie konforme Kühlung und gasunterstütztes Formen sind entscheidend für die Minderung von Verzug in komplexen Geometrien.
Die Bewertung eines Fertigungspartners erfordert einen Blick über seine Maschinen hinaus auf seine DFM-Prozesse (Design for Manufacturability) und seine wissenschaftlichen Formdatenfunktionen.
Viele Ingenieure wenden fälschlicherweise Standard-Zeichnungsbeschränkungen auf Formteile an. Standardschriftfelder geben häufig strenge Grenzwerte wie +/- 0,001 Zoll vor. Solche strengen Grenzwerte funktionieren hervorragend für CNC-bearbeitete Metallkomponenten. Für spritzgegossene Kunststoffe bedeuten sie jedoch eine Katastrophe. Die Anwendung standardmäßiger Metallbeschränkungen garantiert eine kostspielige Nachbearbeitung der Werkzeuge. Sie werden letztendlich perfekt funktionierende Teile ablehnen. Die Gefahr besteht darin, die grundlegende Physik des Schmelzens und Abkühlens von Polymeren zu ignorieren.
Wir müssen den Unterschied zwischen kommerziellem Standard und feiner Präzision definieren. Handelsübliche Standardtoleranzen passen zu den meisten alltäglichen Gehäusen und Konsumgütern. Sie nehmen die natürliche Polymerschrumpfung bequem auf. Hersteller erreichen diese Grundwerte problemlos mithilfe von Standard-Spritzverfahren. Feine Präzisionstoleranzen erfordern eine aggressive Prozesskontrolle und spezielle Werkzeuge. Sie benötigen sie für medizinische Geräte, komplexe Zahnräder oder dichte Einpressbaugruppen. Die Einhaltung enger Toleranzen in allen Dimensionen schadet Ihrem Geschäftsergebnis.
Daher ist die Analyse des ROI der Toleranzlockerung unerlässlich. Eine leichte Lockerung unkritischer Abmessungen führt zu enormen Produktionsvorteilen. Dadurch werden die Gesamtzykluszeiten verkürzt, da die Teile weniger strenge Abkühlphasen erfordern. Es senkt die lästigen Ausschussquoten bei der Qualitätskontrolle drastisch. Darüber hinaus verlängern lockere Auflagen die Lebensdauer Ihrer Form erheblich. Die Werkzeuge unterliegen einem geringeren Verschleiß durch extremen Packungsdruck. Sie verbessern den Gesamt-ROI Ihres Projekts, indem Sie dafür sorgen, dass sich Kunststoff, wo immer möglich, natürlich verhält.
Die Molekülstruktur bestimmt die Vorhersagbarkeit der Schrumpfung. Amorphe und teilkristalline Harze verhalten sich während der Abkühlphase unterschiedlich. Amorphe Kunststoffe besitzen eine zufällige, verschlungene Molekülstruktur. Beim Abkühlen schrumpfen sie gleichmäßig und vorhersehbar. Teilkristalline Kunststoffe haben hochgeordnete, dicht gepackte Molekülstrukturen. Sie schrumpfen deutlich stärker und verziehen sich oft unvorhersehbar. Das Verständnis dieses strukturellen Unterschieds verhindert Konstruktionsfehler.
Betrachten Sie stabile Beispiele in alltäglichen Produktionsumgebungen. Der Einsatz eines ABS-Kunststoff-Spritzgussverfahrens führt im Allgemeinen zu sehr vorhersehbaren, engen Toleranzen. ABS ist ein amorphes Polymer. Es zeichnet sich durch eine geringe, gleichmäßige Schrumpfrate über alle Achsen aus. Ingenieure lieben es für komplexe, starre Gehäuse. Polycarbonat (PC) bietet eine ähnliche Dimensionsstabilität für transparente oder schlagfeste Anwendungen.
Herausforderungen mit hohem Warenschwund stellen eine völlig andere Realität dar. Vergleichen Sie das Verhalten von ABS gegenüber teilkristallinen Polymeren. Anwendungen wie das Formen von PP-Kunststoffhülsen erfordern viel strengere Prozesskontrollen. Polypropylen (PP) weist hohe Schrumpfraten auf. Es bleibt sehr anfällig für Verformungen nach dem Formen. Sie müssen spezifische Formkompensationen implementieren, um die Dimensionsziele konsistent zu erreichen.
Zusätze und Füllstoffe verändern die Toleranzgleichung zusätzlich. Glasfasern oder Kohlenstofffüllstoffe schränken die natürliche Polymerschrumpfung ein. Sie verbessern die allgemeine Dimensionsstabilität für anspruchsvolle Anwendungen erheblich. Sie bergen jedoch das Risiko einer anisotropen Schrumpfung. Anisotrop bedeutet, dass das Material in Fließrichtung anders schrumpft als in Querrichtung. Sie müssen dieses Richtungsverhalten bei der Werkzeugkonstruktion berücksichtigen.
Vergleich der Basispolymerstrukturen
Polymertyp | Molekulare Struktur | Typische Schrumpfrate | Dimensionsstabilität | Häufige Beispiele |
|---|---|---|---|---|
Amorph | Zufällige, verschlungene Ketten | Niedrig (0,003–0,007 Zoll/Zoll) | Hoch (sehr vorhersehbar) | ABS, PC, PS, PVC |
Halbkristallin | Bestellt, Ketten verpackt | Hoch (0,010–0,025 Zoll/Zoll) | Niedrig (anfällig für Verzug) | PP, PE, POM, Nylon |
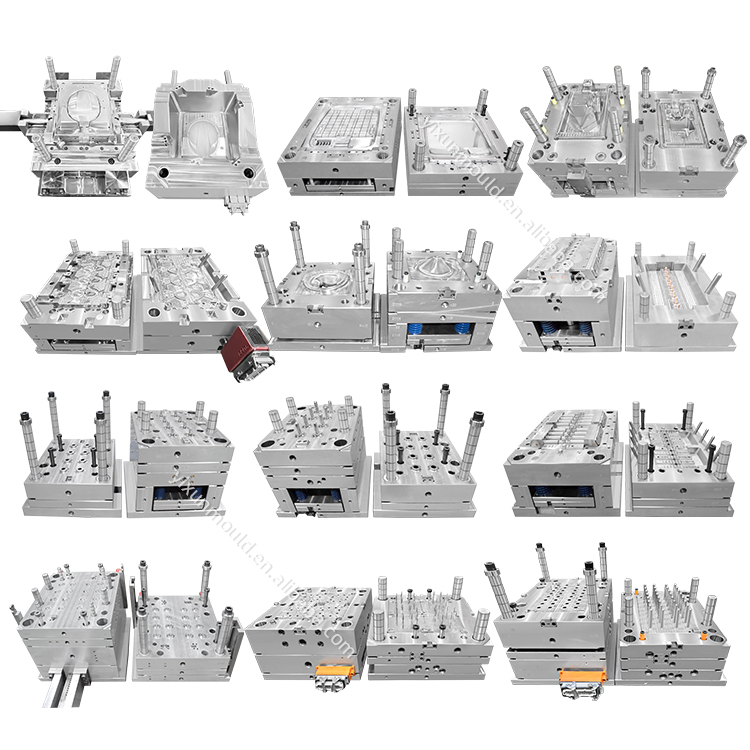
In dieser Phase trifft die Polymerwissenschaft auf moderne Fertigung. Eine ordnungsgemäße Prozesskontrolle beim industriellen Kunststoffspritzguss trennt gute Teile vom Ausschuss. Wir verlassen uns stark auf wissenschaftliche Formprinzipien. Sie müssen den Formprozess konsequent entkoppeln. Dabei werden die Phasen Füllen, Verpacken und Halten vollständig getrennt. Durch die Entkopplung wird sichergestellt, dass Sie in jedem einzelnen Zyklus wiederholbare Teileabmessungen erreichen. Die Maschine füllt die Kavität je nach Geschwindigkeit schnell. Anschließend wird für die Packphase auf Druckregelung umgeschaltet. Dieser wissenschaftliche Ansatz minimiert Maßabweichungen.
Formenbau und Wärmemanagement spielen dabei eine entscheidende Rolle. Eine gleichmäßige Temperaturregelung der Form verhindert eine unterschiedliche Schrumpfung. Unterschiedliche Schrumpfung verursacht örtliche Verwerfungen auf der Teileoberfläche. Ingenieure nutzen fortschrittliche konforme Kühlkanäle. Herkömmliche, gerade gebohrte Wasserleitungen übersehen häufig kritische Hotspots. Konforme Kanäle folgen der exakten Geometrie des Teils. Sie führen die Wärme gleichmäßig und schnell ab. Gleichmäßige Kühlung bedeutet gleichbleibende Abmessungen.
Fortschrittliche Werkzeugtechniken lösen hartnäckige Maßprobleme perfekt. Bei dicken Geometrien treten häufig innere Hohlräume oder Einfallstellen auf der Oberfläche auf. Wir führen gasunterstütztes Spritzgießen als bewährte Methode für diese Herausforderungen ein. Bei dieser Technik werden dicke Abschnitte mithilfe von unter Druck stehendem Stickstoffgas ausgehöhlt. Es verteilt das Harz gleichmäßig an den Hohlraumwänden. Die Gasunterstützung reduziert die inneren Spannungen drastisch. Es verhindert hässliche Einfallstellen. Einfallstellen beeinträchtigen sowohl die Maßhaltigkeit als auch die optische Attraktivität.
Das Erreichen enger Toleranzen beginnt am Computerbildschirm. Eine einwandfreie Form kann ein grundlegend fehlerhaftes Teiledesign nicht reparieren. Sie müssen Design for Manufacturability frühzeitig priorisieren.
Eine gleichmäßige Wandstärke bleibt die absolute goldene Regel im Kunststoffdesign. Unterschiedliche Wandstärken führen direkt zu ungleichmäßigen Abkühlraten. Ungleichmäßige Abkühlung führt zu starker innerer Spannung. Diese innere Spannung führt schließlich nach dem Auswerfen zu einer starken Verformung des Teils. Wenn ein Teil unterschiedliche Dicken aufweisen muss, wechseln Sie schrittweise zwischen ihnen. Abrupte Änderungen laden zum sofortigen Verziehen ein.
Kern- und Riffelung bieten hervorragende Alternativen zu dicken Abschnitten. Feste Kunststoffblöcke kühlen schlecht und schrumpfen unvorhersehbar. Nutzen Sie stattdessen evidenzbasierte Alternativen. Strategische Rippen und Zwickel sorgen effektiv für die strukturelle Integrität. Durch die Verrippung wird die gesamte Materialmasse gering gehalten. Dadurch wird sichergestellt, dass die Kühlraten über die gesamte Komponente hinweg konstant bleiben. Achten Sie beim Entwurf der Rippen darauf, dass deren Dicke etwa 60 % der angrenzenden Wand beträgt. Dieses Verhältnis verhindert Einfallstellen auf der gegenüberliegenden Kosmetikoberfläche.
Formschrägen und Auswurfmechanismen erfordern eine sorgfältige Planung. Durch die richtige Formschräge wird eine mechanische Verformung beim Teileauswurf verhindert. Gerade Wände ziehen stark am Formstahl. Diese Reibung verformt das heiße, biegsame Bauteil beim Verlassen des Werkzeugs. Fügen Sie mindestens ein Grad Formschräge pro Zoll Tiefe hinzu. Dadurch wird sichergestellt, dass sich die Komponente leicht lösen lässt, ohne sich zu verbiegen.
Gleichmäßigkeit beibehalten: Halten Sie die Wandstärken konstant, um eine gleichmäßige Kühlung zu fördern.
Radius Ihre Ecken: Scharfe Innenecken konzentrieren die Belastung. Fügen Sie großzügige Radien hinzu, um einen reibungslosen Materialfluss zu ermöglichen.
Rippen richtig dimensionieren: Halten Sie die Rippendicke unter 60 % der Nennwand, um Einfallstellen zu vermeiden.
Großzügige Formschräge anwenden: Verwenden Sie geeignete Formschrägenwinkel auf allen vertikalen Flächen parallel zur Formöffnungsrichtung.
Ausbalancieren des Layouts: Stellen Sie bei Werkzeugen mit mehreren Kavitäten sicher, dass die Angusskanäle ausbalanciert sind, sodass sich die Kavitäten gleichzeitig füllen.
Ihr Fertigungspartner bestimmt Ihren ultimativen Erfolg. Sie brauchen ein Team, das das Verhalten von Polymeren genau versteht. Schauen Sie über die Maschinentonnage hinaus. Konzentrieren Sie sich stattdessen auf ihre technischen Arbeitsabläufe und Qualitätssicherungssysteme.
Bewerten Sie die Fähigkeiten von DFM und Formflussanalyse: Ein vertrauenswürdiger Partner hinterfragt zu stark eingeschränkte Zeichnungen. Sie werden nicht einfach blind ein Werkzeug bearbeiten. Sie bieten im Vorfeld detaillierte Formflusssimulationen. Diese Simulationen sagen die Schrumpfung voraus, lange bevor jemand Stahl schneidet. Sie erkennen frühzeitig Lufteinschlüsse, Bindenähte und Verzugsrisiken.
Überprüfen Sie die Metrologie- und QS-Infrastruktur: Sie können Toleranzen nicht einhalten, wenn Sie sie nicht genau messen können. Suchen Sie nach CMM-Funktionen (Koordinatenmessmaschine). Fragen Sie nach Inline-Vision-Systemen für die Echtzeitüberwachung. Fordern Sie deren dokumentierte Verfahren zur Erstmusterprüfung (FAI) an. Transparenz in der Qualitätssicherung schafft dauerhaftes Vertrauen.
Überprüfen Sie die Wartungsprotokolle für Werkzeuge: Enge Toleranzen können dem unvermeidlichen Werkzeugverschleiß nicht standhalten. Schimmelpilze zersetzen sich über Tausende von Hochdruckzyklen. Legen Sie fest, wie der vorbeugende Wartungsplan des Anbieters aussieht. Dies ist besonders wichtig für Formen mit hoher Kavitation oder für die Massenproduktion. Eine schlecht gewartete Form produziert schnell Teile, die nicht den Spezifikationen entsprechen.
Prüfen Sie die wissenschaftliche Formkompetenz: Stellen Sie sicher, dass entkoppelte Formtechniken verwendet werden. Fordern Sie Prozessvalidierungsdaten an. Ein guter Partner verfolgt systematisch Druckverläufe und Hohlraumtemperaturen.
Die Einhaltung enger Toleranzen bei Kunststoffen ist kein Zufall. Es erfordert einen kalkulierten Dreiklang aus Materialauswahl, robustem DFM und wissenschaftlicher Prozesskontrolle. Kunststoffe in der Designphase wie Metalle zu behandeln, führt nur zu Frustration. Sie müssen speziell auf das einzigartige thermische Verhalten des Polymers ausgelegt sein. Wählen Sie nach Möglichkeit amorphe Harze für maximale Stabilität. Wenn Sie stark schrumpfende Materialien verwenden müssen, nutzen Sie fortschrittliche Techniken wie konforme Kühlung oder Gasunterstützung. Konzentrieren Sie sich stark auf eine gleichmäßige Wandstärke, um ein Verziehen zu verhindern. Beziehen Sie schließlich frühzeitig in der Prototyping-Phase einen erfahrenen Fertigungspartner ein. Eine umfassende DFM- und Toleranzprüfung sichert die kommerzielle Machbarkeit. Es stellt sicher, dass Ihre Teile perfekt zusammengebaut werden, ohne Ihr Produktionsbudget zu zerstören.
A: Eine realistische Basislinie für kommerzielles Formen liegt bei +/- 0,005 Zoll pro Zoll. Dies variiert jedoch stark je nach Harztyp. Für amorphe Kunststoffe wie ABS gelten strengere Grenzen. Teilkristalline Kunststoffe wie Polypropylen erfordern größere Toleranzen. Genaue Richtlinien finden Sie immer in spezifischen Materialdatenblättern und Industrienormen wie DIN 16742.
A: Die CNC-Bearbeitung umgeht die extremen Schrumpf- und Verformungsphasen beim Schmelzen von Kunststoffen. Durch die maschinelle Bearbeitung wird festes Material bei Raumtemperatur entfernt. Dadurch wird eine außergewöhnliche Präzision erreicht. Allerdings ist CNC nicht für die Massenproduktion skalierbar. Beim Spritzgießen geht ein wenig Präzision verloren, um eine enorme Skalierbarkeit und niedrige Stückkosten zu erreichen.
A: Kunststoffteile weisen nach dem Formen eine Schrumpfung auf. Sie erreichen beim Auswerfen nicht sofort ihre endgültige Größe. Teile können 24 bis 48 Stunden lang weiter schrumpfen, wenn die inneren Spannungen nachlassen. Darüber hinaus absorbieren Materialien wie Nylon Umgebungsfeuchtigkeit, wodurch sich ihre Abmessungen über mehrere Tage hinweg leicht ausdehnen.